+86-18367343973

Memahami Proses Pembuatan Hollow Decking WPC
Ketika manajer proyek membandingkan opsi penghiasan luar ruangan, penghiasan WPC berongga sering kali menonjol karena biaya per meter perseginya lebih murah dibandingkan papan WPC padat dan bobotnya jauh lebih ringan. Kekhawatiran umum adalah apakah profil berongga menunjukkan produk yang lebih lemah. Dalam praktiknya, ruang internal merupakan fitur rekayasa yang disengaja yang memengaruhi berat, kekakuan, pergerakan termal, dan biaya. Proses manufaktur menentukan apakah desain tersebut berfungsi sebagaimana mestinya. Artikel ini menjelaskan bagaimana penghiasan berongga WPC dibuat, apa yang dilakukan setiap langkah produksi pada produk akhir, dan apa yang harus diverifikasi pembeli sebelum melakukan pemesanan.
Apa Itu Decking Berongga WPC dan Mengapa Menggunakan Profil Berongga?
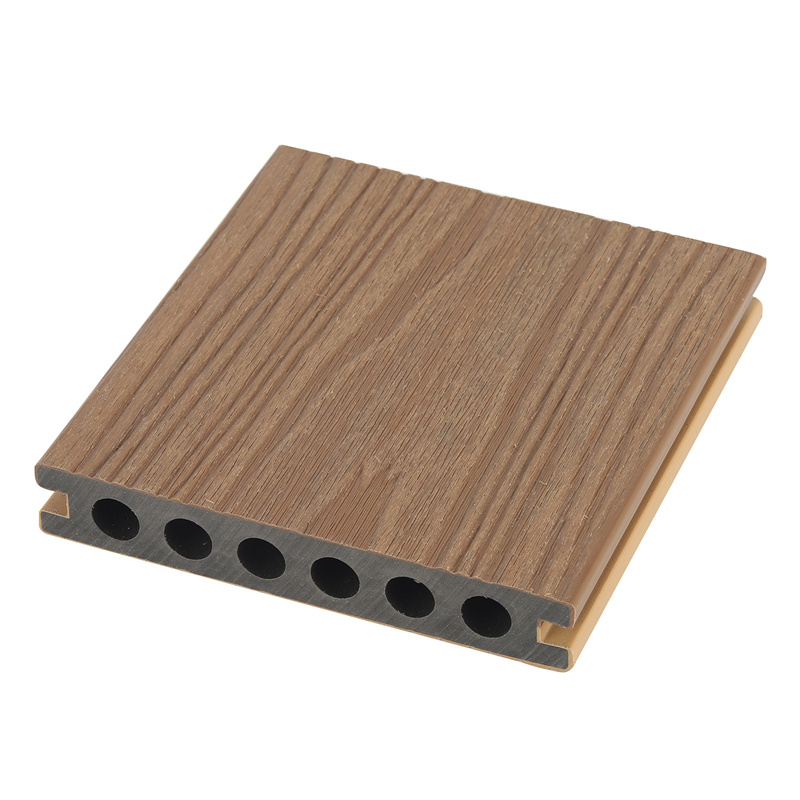
Dek berongga WPC adalah komposit kayu-plastik yang diekstrusi menjadi papan dengan satu atau lebih rongga memanjang di sepanjang panjangnya. Matriks komposit biasanya berupa serat kayu, sekam padi, atau serat bambu yang dikombinasikan dengan termoplastik seperti polietilen densitas tinggi (HDPE) atau polipropilen (PP). Desain berongga bukanlah jalan pintas yang menghemat material; hal ini memberi dewan serangkaian manfaat teknik tertentu.
- Pengurangan berat badan: Profil berongga kira-kira 25–40% lebih ringan dibandingkan papan solid dengan dimensi eksternal yang sama, sehingga mengurangi biaya pengiriman dan upaya penanganan di lokasi.
- Perilaku termal: Komposit kayu-plastik memuai lebih dari kayu solid saat dipanaskan. Bagian berongga mengandung lebih sedikit massa material, sehingga mengurangi gaya yang dihasilkan oleh ekspansi termal dan menyederhanakan perencanaan celah.
- Akses layanan: Ruang internal dapat digunakan untuk merutekan kabel tegangan rendah atau untuk menyembunyikan klip pemasangan, yang sulit dilakukan dengan papan padat.
- Efisiensi bahan: Lebih sedikit polimer dan serat kayu yang dikonsumsi per meter linier, sehingga menurunkan harga satuan tanpa secara otomatis menurunkan kinerja struktural bila rusuk dirancang dengan benar.
Platform material yang sama membawa dampak yang lebih luas keluarga produk papan kayu-plastik , mulai dari pelapis dinding interior hingga penghiasan luar ruangan, sehingga prinsip pembuatan yang dijelaskan di sini berlaku lebih dari satu profil. Untuk perbandingan langsung dari dua format penghiasan umum, lihat tabel di bawah.
 Papan Dinding Sintetis - Plas Kayu Pelapis Interior Tahan Luntur & Perawatan Rendah Haining Yunxi New Material Technology Co., Ltd Menawarkan Papan Dinding Sintetis - Pelapis Interior Kayu Plastik Tahan Luntur & Perawatan Rendah ... Lihat Produk →
| Properti | Penghiasan WPC berongga | Penghiasan WPC padat |
|---|---|---|
| Berat per meter | Kira-kira. 2,2–2,8kg | Kira-kira. 3,4–4,0kg |
| Biaya bahan relatif | Lebih rendah | Lebih tinggi |
| Kekakuan untuk dimensi luar yang sama | Lebih rendah unless ribs are engineered | Lebih tinggi |
| Kekuatan ekspansi termal | Lebih rendah | Lebih tinggi |
| Penggunaan yang umum | Dek perumahan, balkon, komersial ringan | Dek dengan lalu lintas padat, trotoar komersial |
Bahan Baku Yang Menentukan Proses Pembuatan
Formulasinya mengontrol bagaimana papan diekstrusi, didinginkan, dan menua. Formulasi penghiasan berongga khas WPC mengandung komponen-komponen berikut:
- Serat kayu atau serat pertanian (40–60%): Serbuk gergaji, sekam padi, atau serat bambu memberikan kekakuan dan menurunkan biaya. Ukuran partikel harus dikontrol; serat yang terlalu kasar menghasilkan permukaan yang kasar, sedangkan serat yang terlalu halus mengurangi kekuatan benturan.
- Matriks termoplastik (30–50%): HDPE adalah pilihan paling umum untuk penghiasan karena menyeimbangkan suhu pemrosesan, ketahanan benturan, dan kinerja UV. PP menawarkan ketahanan panas yang lebih tinggi namun lebih rentan terhadap lengkungan.
- Agen kopling (1–3%): Polietilen cangkok anhidrida maleat mengikat serat kayu hidrofilik ke polimer hidrofobik. Tanpa bahan penghubung yang cukup, papan akan kehilangan kekuatan lentur dan rentan terhadap erosi permukaan.
- Pelumas (1–3%): Pelumas eksternal mengurangi gesekan terhadap laras ekstruder dan mati; pelumas internal meningkatkan aliran di dalam lelehan.
- Penstabil UV dan antioksidan (0,5–2%): Stabilisator cahaya amina yang terhambat dan fenol yang terhambat memperlambat pemudaran warna dan degradasi molekul di bawah sinar matahari.
- Pewarna dan biosida: Pigmen oksida besi memberikan warna kayu yang stabil, sementara sejumlah kecil biosida melindungi komponen kayu dari serangan jamur dalam kondisi lembab.
Kadar air merupakan variabel proses pertama yang harus dikontrol. Serat kayu yang masuk ke ekstruder harus memiliki kadar air di bawah 1–2%. Jika kelembapannya lebih tinggi, uap akan terbentuk di dalam tong dan menimbulkan lubang, lecet, atau kekasaran permukaan. Sebagian besar jalur produksi mengeringkan serat hingga tingkat yang diperlukan sebelum dibuat peracikan.
Bahan campuran dapat diumpankan ke ekstruder secara langsung, atau terlebih dahulu dicairkan dan dijadikan pelet agar pengumpanan lebih konsisten. Rute pelet memberikan keseragaman batch-ke-batch yang lebih ketat, yang penting untuk produksi yang berjalan lama.
Proses Pembuatan Decking Berongga WPC Langkah demi Langkah
Setelah formulasi ditetapkan, proses pembuatannya mengikuti jalur yang berkesinambungan: peracikan, ekstrusi, kalibrasi vakum, pendinginan, pengangkutan, pemotongan, perawatan permukaan, dan inspeksi.
1. Peracikan dan Pemberian Makan
Bahan kering ditimbang sesuai formulasi dan dicampur dalam mixer berkecepatan tinggi untuk mendistribusikan bahan penghubung dan stabilisator secara merata ke seluruh permukaan serat. Campuran tersebut kemudian dipindahkan ke ekstruder utama atau diproses melalui jalur pelet. Pengekstrusi sekrup kembar lebih disukai untuk peracikan karena sekrup intermeshingnya menghasilkan geseran tinggi, yang meningkatkan dispersi serat kayu dalam lelehan polimer.
2. Ekstrusi Melalui Profil Berongga Die
Bahan gabungan dimasukkan ke dalam ekstruder utama, biasanya mesin sekrup kembar berbentuk kerucut atau sekrup kembar paralel. Panas dari laras dan geser mekanis dari sekrup melelehkan polimer dan membuat campuran menjadi plastis. WPC berbasis HDPE meleleh pada suhu sekitar 170–190°C; semakin tinggi risikonya akan menurunkan serat kayu, sedangkan semakin rendah akan membuat lelehan terlalu kaku untuk mengisi cetakan.
Die adalah komponen proses yang paling penting. Untuk profil berongga, cetakan memaksa lelehan melalui struktur logam yang membentuk dinding luar dan rusuk bagian dalam. Cetakan yang dirancang dengan benar menghasilkan aliran lelehan yang seimbang sehingga kedua dinding luar terisi secara merata dan rusuknya tidak kelaparan. Jika aliran tidak seimbang, satu dinding menjadi lebih tipis dari yang lain, dan papan melengkung setelah pendinginan.
3. Kalibrasi dan Pendinginan Vakum
Saat profil meninggalkan cetakan, profil tersebut memasuki tangki kalibrasi yang berisi air pendingin. Ruang hampa diterapkan di sekitar profil sementara ruang internal tetap pada tekanan atmosfer. Perbedaan tekanan ini mendorong profil lunak terhadap selongsong pengukur baja yang dikalibrasi, mengunci dimensi luar dan ketebalan dinding yang tepat sementara plastik mendingin dan mengeras. Pendinginan harus dilakukan secara bertahap untuk menghindari timbulnya tekanan internal. Pendinginan yang tidak merata adalah penyebab utama bengkok dan terpuntirnya papan dek berongga.
4. Pengangkutan dan Pemotongan
Pengangkut ulat atau sabuk mencengkeram profil yang didinginkan dan menariknya dengan kecepatan konstan yang disinkronkan dengan keluaran ekstruder. Gergaji memotong profil menjadi panjang, biasanya dengan toleransi ±2–3 mm. Untuk papan dek yang dijual dengan panjang 2,9 m atau 3,6 m, pengendalian panjang yang konsisten penting untuk rencana pemotongan di lokasi dan pengurangan limbah.
5. Perawatan Permukaan: Embossing dan Koekstrusi
Setelah pendinginan, sebagian besar papan penghiasan premium melewati stasiun pengembosan tempat roller bertekstur mencetak butiran kayu ke permukaan. Hal ini dilakukan saat permukaannya masih agak lunak, sehingga polanya ditekan ke dalam, bukan dicetak, sehingga memberikan tekstur lega yang meningkatkan ketahanan terhadap slip.
Papan kelas atas diproduksi dengan a lapisan penutup WPC yang diekstrusi bersama . Ekstruder sekunder menerapkan lapisan luar 0,3–0,5 mm yang mengandung rasio polimer lebih tinggi, penstabil UV lebih banyak, dan pigmen warna lebih pekat. Lapisan penutup ini menyatu ke profil dasar selama ekstrusi, memberikan ketahanan yang lebih baik pada papan terhadap pemudaran, noda, dan jamur permukaan. Hal yang sama teknologi koekstrusi yang digunakan untuk panel komposit luar ruangan berkinerja tinggi itulah sebabnya banyak produsen kini menawarkan garansi permukaan 10 tahun atau 25 tahun.
 Panel WPC Komposit Luar Ruangan Co-Ekstrusi Produsen YXWPC1225-T, Pabrik Haining Yunxi New Material Technology Co., Ltd Menawarkan Co-Extrusion Outdoor Composite WPC Panel YXWPC1225-T, Kami Adalah China Co-Extrusion Outd... Lihat Produk →
6. Inspeksi dan Pengepakan
Pemeriksaan akhir memeriksa dimensi luar, kepadatan, kelurusan, permukaan akhir, dan kejelasan pola timbul. Papan yang retak, melepuh, atau tanda kalibrasi ditolak. Papan yang dapat diterima ditumpuk dengan spacer pelindung antar lapisan untuk mencegah kontak permukaan, kemudian dibungkus dan diikat untuk pengiriman.
Bagaimana Desain Profil Berongga Mempengaruhi Kinerja Penghiasan
Jumlah dan bentuk ruang internal tidak sembarangan. Papan penghiasan berongga biasanya menggunakan dua hingga lima ruang, dipisahkan oleh rusuk vertikal atau diagonal. Penampang melintang harus dirancang untuk memaksimalkan modulus penampang per unit material, karena kekakuan meningkat seiring dengan jarak material dari pusat lentur. Inilah sebabnya mengapa dinding luar biasanya lebih tebal daripada rusuk: kulit atas dan bawah memikul beban lentur, sedangkan rusuk terutama mencegah kulit agar tidak tertekuk.
Ketebalan dinding pada papan berongga standar berkisar antara 3–5 mm pada permukaan luar dan 2–3 mm pada rusuk. Jika rusuknya terlalu tipis, papan akan terasa kenyal saat dilalui pejalan kaki; jika dindingnya terlalu tebal, keunggulan bobot dibandingkan penghiasan padat akan hilang. Profil berongga yang dirancang dengan baik dengan rusuk yang direkayasa dapat mencapai kekakuan yang mendekati papan padat pada 60–70% berat material.
Rongga berongga juga mengubah cara papan merespons kelembapan dan panas. Bagian yang lebih ringan menyerap lebih sedikit kelembapan per meter dan lebih sedikit mengembang, sehingga jarak ekspansi yang direkomendasikan sebesar 3–5 mm antar papan menjadi lebih mudah dipertahankan dalam jangka waktu dek yang panjang. Beberapa produsen menggunakan bahan pembusa untuk menurunkan kepadatan inti. Ini adalah pendekatan seluler yang sama yang digunakan panel busa WPC tahan air , di mana ekspansi gas yang terkontrol menciptakan struktur sel halus yang mengurangi berat dan meningkatkan isolasi.
 Bentuk Panel Bambu WPC Permukaan Datar Kepadatan Tinggi Inti untuk Dinding Interior YXWPC1225 Haining Yunxi New Material Technology Co., Ltd Menawarkan Panel Bambu WPC Permukaan Datar Kepadatan Tinggi Inti Bentuk untuk Dinding Interior YXWPC1225, Kami... Lihat Produk →
Bagaimana Mengevaluasi Kualitas Manufaktur Saat Mencari Decking Berongga WPC
Karena proses pembuatannya berkesinambungan dan variabel-variabel penting tersembunyi di dalam profil, inspeksi visual saja tidak cukup. Pembeli harus mencari bukti pengendalian proses di empat bidang:
- Konsistensi kepadatan: Papan yang kepadatannya bervariasi sepanjang panjangnya akan mengembang secara tidak merata dan mungkin melengkung. Mintalah data uji kepadatan kepada pemasok dari bagian berbeda dalam batch yang sama.
- Keseragaman ketebalan dinding: Potong sampel dan periksa penampangnya. Dinding luar harus memiliki ketebalan yang sama pada kedua sisinya, dan tulang rusuknya harus bebas dari rongga. Penyimpangan lebih dari 0,3 mm antara kedua permukaan menunjukkan cetakan yang tidak disetel dengan baik.
- Kualitas permukaan: Periksa garis tarik, lubang pin, dan emboss yang tumpul. Cacat ini biasanya disebabkan oleh kelembapan pada serat, pelumasan yang tidak mencukupi, atau cetakan yang aus.
- Ketebalan lapisan koekstrusi: Untuk papan berpenutup, lapisan penutup harus terlihat jelas, lapisan rata pada penampang melintang. Tutup yang tidak rata berarti distribusi aliran yang buruk pada co-extruder.
Perlu juga ditanyakan mengenai bahan dasarnya: apakah komponen kayu membersihkan serbuk gergaji dari sumber yang terkendali, atau kayu daur ulang yang ukuran partikelnya tidak diketahui? Apakah bahan penggandeng benar-benar disertakan dalam formulasinya, atau apakah papan tersebut hanya mengandalkan belitan mekanis? Pertanyaan-pertanyaan ini memisahkan produsen yang memahami persyaratan ketahanan untuk komposit kayu-plastik luar ruangan dari orang yang hanya mengekstrusi butiran menjadi papan. Pabrik yang andal biasanya dapat membagikan parameter pemrosesan dan lembar QC internal sebagai bagian dari audit pemesanan di muka.
Pertimbangan Akhir untuk Pembeli dan Penentu
Proses pembuatan penghiasan berongga WPC paling baik dipahami sebagai sebuah rantai di mana setiap mata rantai mempengaruhi mata rantai berikutnya. Pengeringan mengontrol stabilitas ekstrusi; ekstrusi mengontrol akurasi kalibrasi; kontrol kalibrasi melengkung dan pas; lapisan penutup mengontrol umur panjang permukaan. Papan yang terlihat bagus di ruang pamer dapat terdistorsi atau memudar dalam satu musim jika salah satu dari kontrol ini lemah.
Ketika membandingkan harga dari pemasok yang berbeda, perbandingan yang penting bukanlah berongga versus padat tetapi apakah profil berongga telah direkayasa dengan ketebalan dinding yang memadai, geometri rusuk yang tepat, dan lapisan penutup asli yang diekstrusi bersama. Kepadatan resin dasar juga penting: papan berukuran 2,5 kg/m yang terbuat dari HDPE berbobot molekul tinggi dapat mengungguli papan yang lebih berat yang terbuat dari polimer daur ulang yang berisi banyak bahan. Itu keluarga material komposit kayu-plastik cukup luas untuk mengakomodasi tingkat kualitas yang sangat berbeda, sehingga dokumen spesifikasi harus menyatakan jenis polimer, kandungan serat, dan paket penstabil UV.
Dari sudut pandang manufaktur, penghiasan berongga WPC yang paling andal berasal dari pabrik yang mengontrol tahap pengeringan, menjaga keseragaman suhu cetakan, dan menguji stabilitas dimensi setiap batch. Bahan yang seringan penghiasan berongga hanya akan bekerja dengan baik jika proses di baliknya dilakukan dengan disiplin.